


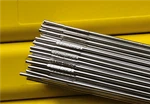


ERCuNiFe-1 کاپر نکل ویلڈنگ وائر
ERCuNiFe-1 کاپر نکل الائے ویلڈنگ وائر
ERCuNiFe-1 ایک ٹھوس کاپر-نکل الائے ویلڈنگ وائر ہے جو خاص طور پر 90/10 کاپر نکل الائے (C70600 / CuNi10Fe1Mn) پر مشتمل ایپلی کیشنز کو جوڑنے اور سرفیس کرنے کے لیے ڈیزائن کیا گیا ہے۔ AWS A5.7 معیارات کے مطابق، یہ تار ویلڈ ڈپازٹس تیار کرتا ہے جو سمندری پانی کے سنکنرن، بائیوفاؤلنگ، اور تناؤ کے سنکنرن کے خلاف غیر معمولی مزاحمت کو ظاہر کرتا ہے۔ اس کے نتیجے میں، یہ سمندری پائپنگ، پاور پلانٹ کنڈینسر، اور آف شور پلیٹ فارمز میں ایپلی کیشنز کے لیے معیاری فلر میٹل کے طور پر پہچانا جاتا ہے۔

نکل کے مواد (5.0–6.5%) کے درست کنٹرول اور لوہے کی مناسب مقدار (1.0–1.4%) کے اضافے کے ذریعے، نتیجے میں ویلڈ ڈپازٹ 90/10 کاپر-نکل بیس میٹل کی مکینیکل خصوصیات اور سنکنرن مزاحمت سے قریب سے میل کھاتا ہے۔ اس کے ساتھ ساتھ، ٹائٹینیم کی ٹریس مقدار ڈی آکسائیڈائزر کے طور پر کام کرتی ہے، اس بات کو یقینی بناتی ہے کہ ویلڈ صاف ستھرا اور پوروسیٹی نقائص سے پاک رہے۔
ERCuNiFe-1 وائر کی اہم خصوصیات
- سمندری پانی کی سنکنرن مزاحمت:ویلڈ اوورلے مؤثر طریقے سے سمندری ماحول کے اندر کٹاؤ-سنکنرن، گڑھے، اور کریائس سنکنرن کا مقابلہ کرتا ہے۔
- بائیوفاؤلنگ مزاحمت:کاپر-نکل کے مرکب میں موروثی خصوصیات ہوتی ہیں جو سمندری جانداروں کے منسلک ہونے کو روکتی ہیں۔
- کم-پوروسیٹی ویلڈ ڈپازٹس:ٹائٹینیم کو ڈی آکسیڈائزر کے طور پر استعمال کرکے اور مناسب شیلڈنگ گیس پروٹیکشن استعمال کرکے، صاف، گھنے، اور اعلی-معیار کی ویلڈ سیون حاصل کی جاسکتی ہیں۔
- TIG اور MIG عمل کی مطابقت:GTAW (TIG) اور GMAW (MIG) ویلڈنگ کے عمل دونوں کے ساتھ استعمال کے لیے موزوں ہے۔
- مختلف دھاتی شمولیت:کاربن سٹیل اور سٹینلیس سٹیل میں تانبے-نکل کے مرکب کی کامیاب ویلڈنگ کو قابل بناتا ہے۔
- ہموار تار کی سطح:MIG ویلڈنگ ایپلی کیشنز کے دوران ہموار اور مستحکم تار فیڈنگ کے ساتھ ساتھ TIG ویلڈنگ کے دوران ایک مستحکم آرک کو یقینی بناتا ہے۔
ERCuNiFe-1 کیمیکل کمپوزیشن
| عنصر | معیاری حد (%) | عام پیمائش شدہ (%) |
|---|---|---|
|
کیو |
بیلنس ({0}}% سے زیادہ یا اس کے برابر) |
توازن |
|
نی + کمپنی |
5.0–6.5 |
5.42 |
|
فے |
1.0–1.4 |
1.18 |
|
Mn |
0.3–0.8 |
0.61 |
|
سی |
0.15–0.30 |
0.23 |
|
تی |
0.10–0.30 |
0.21 |
|
C |
0.03 سے کم یا اس کے برابر |
0.003 |
|
P |
0.02 سے کم یا اس کے برابر |
0.002 |
|
Pb |
0.005 سے کم یا اس کے برابر |
0.0002 |
|
Zn |
0.05 سے کم یا اس کے برابر |
0.003 |
ERCuNiFe-1 تفصیلات
| جائیداد | قدر |
|---|---|
|
AWS درجہ بندی |
A5.7 ERCuNiFe-1 |
|
ISO عہدہ |
CuNi5Fe1 (مطابق) |
|
ویلڈنگ کے عمل |
GTAW (TIG)، GMAW (MIG) |
|
شیلڈنگ گیس |
خالص آرگن (99.99% سے زیادہ یا اس کے برابر) |
|
ڈپازٹ ٹینسائل سٹرینتھ |
250 MPa سے زیادہ یا اس کے برابر |
|
بیس میٹل میچ |
C70600, CuNi10Fe1Mn, 90/10 CuNi |
|
دستیاب قطر |
0.8 ملی میٹر، 1.0 ملی میٹر، 1.2 ملی میٹر، 1.6 ملی میٹر، 2.0 ملی میٹر، 2.4 ملی میٹر |
|
پیکجنگ |
15 کلو گرام سپول، انفرادی طور پر باکسڈ |
تجویز کردہ ویلڈنگ کے پیرامیٹرز
GTAW (TIG)
| تار کا قطر | موجودہ (A) | گیس کے بہاؤ کی شرح |
|---|---|---|
|
1.0 ملی میٹر |
60–100 A |
8–12 L/min Ar |
|
1.6 ملی میٹر |
80–120 A |
8–12 L/min Ar |
|
2.4 ملی میٹر |
100–160 A |
10-14 L/min Ar |
GMAW (MIG)
| تار کا قطر | موجودہ (A) | گیس کے بہاؤ کی شرح |
|---|---|---|
|
0.8 ملی میٹر |
100–150 A |
18–25 L/min Ar |
|
1.0 ملی میٹر |
120–170 A |
18–25 L/min Ar |
|
1.2 ملی میٹر |
130–180 A |
18–25 L/min Ar |
قطبیت:DCEP (DC Electrode Positive) دونوں عملوں کے لیے۔
ویلڈنگ کے عمل کے رہنما خطوط
درست ویلڈنگ کے طریقہ کار میں مہارت حاصل کرنا گھنے اور سنکنرن- مزاحم ERCuNiFe-1 ویلڈ میٹل کے حصول کے لیے بہت ضروری ہے:
- شیلڈنگ گیس:اعلی-پاکیزہ آرگن کا استعمال کریں (99.99% سے زیادہ یا اس کے برابر)۔ موٹی پلیٹوں کی ویلڈنگ کے لیے، گہرائی تک رسائی حاصل کرنے کے لیے ایک آرگن-ہیلیم مرکب استعمال کیا جا سکتا ہے۔ فعال اجزاء پر مشتمل کاربن ڈائی آکسائیڈ (CO2) یا گیس کا مرکب کبھی استعمال نہ کریں۔
- ویلڈ سے پہلے کی تیاری:اس بات کو یقینی بنائیں کہ ویلڈ گروو ایریا اور آس پاس کی سطحوں سے تمام تیل، چکی پیمانہ، چکنائی اور نمی کو اچھی طرح سے ہٹا دیا گیا ہے۔ کاپر-نکل الائے ویلڈز میں زہریلے پن کی بنیادی وجہ آلودگی ہیں۔
- پہلے سے گرم کرنا:پتلی پلیٹیں (<12 mm) typically do not require preheating. For thick plates (>12 ملی میٹر) یا جوڑوں کو زیادہ روک تھام کے ساتھ، 100–150 ڈگری (212–302 ڈگری F) پر پہلے سے گرم کرنے کی سفارش کی جاتی ہے تاکہ تھرمل تناؤ کو کم کیا جاسکے۔
- انٹرپاس درجہ حرارت:اناج کی ضرورت سے زیادہ نشوونما کو روکنے کے لیے انٹر پاس کا درجہ حرارت 150 ڈگری (302 ڈگری ایف) سے نیچے رکھنا چاہیے، اس طرح ویلڈ کی سنکنرن مزاحمت کو یقینی بنایا جائے۔
- ہیٹ ان پٹ کنٹرول:سب سے کم ویلڈنگ کرنٹ لگائیں جو آپریشن کے لیے عملی طور پر ممکن ہو۔ ضرورت سے زیادہ ہیٹ ان پٹ ملاوٹ کرنے والے عناصر (خاص طور پر Ti اور Mn) کے جلنے-کا باعث بنتا ہے، جو بعد میں ویلڈ کی سنکنرن مزاحمت سے سمجھوتہ کرتا ہے۔
- بیک صاف کرنا:پائپ ویلڈنگ میں روٹ پاسز کے لیے، ویلڈ کے نیچے کی طرف آکسیکرن کو روکنے کے لیے آرگن کے ساتھ بیک صاف کرنا لازمی ہے۔
ایپلی کیشنز
ERCuNiFe-1 ایک تسلیم شدہ صنعت ہے-90/10 کاپر-نِکل الائے سسٹم کے لیے معیاری فلر دھات:
- بھاپ ٹربائن کنڈینسر:CuNi5Fe-1 (MNZh5-1) کنڈینسر ٹیوبنگ پر ٹیوب شیٹس کی ویلڈنگ۔
- سمندری پانی کے ہیٹ ایکسچینجرز:شیل-اور-ٹیوب ہیٹ ایکسچینج یونٹس جو سمندری پانی کو ٹھنڈا کرنے والے سرکٹس میں استعمال ہوتے ہیں۔
- سمندری پانی کے کولنگ سسٹم:بحری اور تجارتی جہازوں پر مین بیلسٹ، فائر واٹر، اور معاون کولنگ پائپ لائنز۔
- آف شور پلیٹ فارم پائپنگ:تیل اور گیس کے پلیٹ فارمز پر سمندری پانی کی مقدار اور انجیکشن لائنیں۔
- صاف کرنے والے پلانٹس:بخارات اور نمکین پانی کے ہیٹر کے لیے پائپنگ سسٹم۔
- کاپر-نکل کاسٹنگ کی مرمت:CuNi الائے والو باڈیز، پمپ کیسنگز، اور پائپ فٹنگز کے لیے خرابی کی مرمت۔
- مختلف دھاتی جوڑ:کاربن سٹیل یا سٹینلیس سٹیل کے فلینجز اور فٹنگز کے ساتھ CuNi پائپنگ میں شامل ہونے کے لیے ٹرانزیشن ویلڈنگ۔
ERCuNiFe-1 بمقابلہ ERCuNi کون سی تار کا انتخاب کریں؟
| عامل | ERCuNiFe-1 | ERCuNi (ERCuNiFe-7) |
|---|---|---|
|
نکل کا مواد |
5.0–6.5% |
29–33% |
|
بیس میٹل میچ |
90/10 CuNi (C70600) |
70/30 CuNi (C71500) |
|
لوہے کا مواد |
1.0–1.4% |
0.4–1.0% |
|
سمندری پانی کی رفتار کی حد |
~3 m/s تک |
~4.5 میٹر فی سیکنڈ تک |
|
لاگت |
زیریں |
اعلی |
|
عام استعمال |
سمندری پانی کی پائپنگ، کنڈینسر |
تیز رفتار- سمندری پانی، بحری جہاز |
نتیجہ:معیاری سمندری پانی کے بہاؤ کی شرح کے حالات کے تحت کام کرنے والے 90/10 کاپر-نکل سسٹمز کے لیے، ERCuNiFe-1 فلر وائر منتخب کریں۔ 70/30 کاپر نکل بیس میٹل کے لیے، یا ایسی ایپلی کیشنز میں جن میں زیادہ بہاؤ کی شرح کٹاؤ مزاحمت کی ضرورت ہوتی ہے، براہ کرم ERCuNi (70/30 فلر وائر) کو منتخب کریں۔
اکثر پوچھے گئے سوالات
سوال: ERCuNiFe-1 ویلڈنگ وائر کے لیے بنیادی ایپلی کیشنز کیا ہیں؟
A: ERCuNiFe-1 بنیادی طور پر TIG (گیس ٹنگسٹن آرک ویلڈنگ) اور MIG (گیس میٹل آرک ویلڈنگ) کے لیے 90/10 کاپر نکل ملاوٹ (C70600) کے لیے استعمال ہوتا ہے۔ اس کے استعمال کے اہم علاقوں میں سمندری پانی کی پائپنگ، کنڈینسر ٹیوب، ہیٹ ایکسچینجرز، اور آف شور پلیٹ فارم پائپنگ شامل ہیں۔
سوال: کیا ERCuNiFe-1 کو تانبے اور نکل کے مرکب کو اسٹیل میں ویلڈ کرنے کے لیے استعمال کیا جا سکتا ہے؟
A: ہاں۔ ERCuNiFe-1 کو اکثر دھات کے مختلف جوڑوں کے لیے استعمال کیا جاتا ہے، خاص طور پر تانبے-نِکل الائے پائپنگ کو کاربن سٹیل یا سٹینلیس سٹیل کے فلینجز سے جوڑنے کے لیے۔ متعلقہ کوڈ کی ضروریات پر منحصر ہے، مناسب جوائنٹ کی تیاری اور اسٹیل سائیڈ کو بٹرنگ (سرفیسنگ) کی ضرورت ہو سکتی ہے۔
سوال: ERCuNiFe-1 کے ساتھ ویلڈنگ کرتے وقت کونسی شیلڈنگ گیس استعمال کرنی چاہیے؟
A: چاہے TIG یا MIG ویلڈنگ کر رہے ہوں، خالص آرگن (99.99٪ سے زیادہ یا اس کے برابر) استعمال کرنا ضروری ہے۔ کاربن ڈائی آکسائیڈ یا آرگن-CO2 مرکب استعمال نہ کریں، کیونکہ یہ فعال گیسیں تانبے-نکل ویلڈ میٹل میں ضرورت سے زیادہ آکسیڈیشن اور پوروسیٹی خرابیوں کا باعث بن سکتی ہیں۔
سوال: کیا ERCuNiFe-1 کے ساتھ ویلڈنگ کرتے وقت پہلے سے گرم کرنا ضروری ہے؟
A: For most applications involving standard material thicknesses, preheating is typically not required. However, for thick-section workpieces (thickness >12 ملی میٹر) یا جوڑوں کو زیادہ روک تھام کے ساتھ، 100-150 ڈگری پر پہلے سے گرم کرنے کی سفارش کی جاتی ہے تاکہ بقایا تناؤ کو کم کیا جاسکے اور ٹوٹنے کے خطرے کو کم کیا جاسکے۔
سوال: ERCuNiFe-1 کے لیے کون سے قطر کے سائز دستیاب ہیں؟
A: عام قطر کے سائز میں 0.8 ملی میٹر، 1.0 ملی میٹر، 1.2 ملی میٹر، اور 1.6 ملی میٹر (خودکار اور نیم-خودکار ویلڈنگ کے عمل کے لیے موزوں)، نیز 2.0 ملی میٹر اور 2.4 ملی میٹر (دستی TIG ویلڈنگ کے لیے موزوں) شامل ہیں۔ معیاری پیکیجنگ سائز 15 کلوگرام فی اسپول ہے۔
سوال: کیا ERCuNiFe-1 اور CuNi5Fe1 ایک ہی مصنوعات ہیں؟ جواب: CuNi5Fe1 سے مراد مادی گریڈ ہے جس میں ایک مخصوص مرکب مرکب ہے (DIN/EN معیارات کے مطابق)، جبکہ ERCuNiFe-1 AWS A5.7 معیار کے تحت اس فلر میٹل کو تفویض کردہ درجہ بندی کی نمائندگی کرتا ہے۔ عملی طور پر، دونوں عہدہ بالکل ایک ہی ویلڈنگ وائر پروڈکٹ کا حوالہ دیتے ہیں۔
ڈاؤن لوڈ، اتارنا ٹیگ: ercunife-1 کاپر نکل ویلڈنگ وائر، چین، مینوفیکچررز، سپلائرز، فیکٹری، کمپنی، تھوک، رعایت، خرید، کم قیمت، اعلی معیار، مصنوعات
کا ایک جوڑا
نہيںشاید آپ یہ بھی پسند کریں


انکوائری بھیجنے