


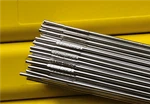


ERNiCrMo-3 GTAW/TIG ویلڈنگ
اصل: چین
برانڈ: اوشین ویلڈنگ
ادائیگی کی مدت: 30% TT قبل از ادائیگی، 70% TT ترسیل سے پہلے
آلات کی ترتیب اور عمل کے بہاؤ کا خاکہ
GTAW/TIG ویلڈنگ (گیس ٹنگسٹن آرک ویلڈنگ) ERNiCrMo-3 نکل پر مبنی الائے فلر وائر کے لیے سب سے عام ویلڈنگ کے طریقہ کار کے طور پر کام کرتی ہے، جہاں آلات کی ترتیب براہ راست ویلڈ کے معیار کا تعین کرتی ہے۔ بنیادی نظام میں شامل ہے aبراہ راست کرنٹ الیکٹروڈ منفی (DCEN) پاور سورس, اعلی-پاکیزگی آرگن شیلڈنگ سسٹم(پاکیزگی 99.99٪ سے زیادہ یا اس کے برابر)، اورپانی-ٹھنڈا ٹارچ. عام کنفیگریشنز میں، پاور سورس کو ہیٹ ان پٹ کنٹرول کے لیے نبض کی صلاحیت کے ساتھ درست کرنٹ ایڈجسٹمنٹ (60-180A) کو سپورٹ کرنا چاہیے۔ شیلڈنگ گیس سسٹم کو بنیادی (بہاؤ کی شرح 15-25 L/منٹ) اور بیک سائیڈ شیلڈنگ (8-12 L/min) کے لیے دوہری راستہ کنٹرول کی ضرورت ہوتی ہے تاکہ جڑ کے آکسیڈیشن کو روکا جا سکے۔

اوپر دی گئی تصویر GTAW ویلڈنگ کی الیکٹرو-گیس-واٹر کوآرڈینیٹڈ کنٹرول منطق کو واضح کرتی ہے: پاور سپلائی ٹرانسفارمر اور پلس جنریٹر کے ذریعے ایک مستحکم کرنٹ فراہم کرتی ہے، آرگن گیس ایک فلو والو کے ذریعے ایک حفاظتی ماحول پیدا کرنے کے لیے ویلڈنگ ٹارچ میں داخل ہوتی ہے، اور ایک ٹھنڈا کرنے والا پانی اس بات کو یقینی بناتا ہے کہ ہائی سرکولیشن سسٹم کے نیچے ویلڈنگ کے نظام کو تیز نہیں کرتا ہے۔ یہ ترتیب خاص طور پر نکل-کی بنیاد پر مرکب دھاتوں کی درست ویلڈنگ کے لیے موزوں ہے (جیسے Inconel 625 (UNS N06625))، مؤثر طریقے سے گرم کریکنگ اور آکسیڈیشن نقائص کو روکتی ہے۔
کور ویلڈنگ پیرامیٹر ٹیبل اور سیٹ اپ کی مثالیں۔
ERNiCrMo-3 فلر تار کے لیے GTAW ویلڈنگ کے پیرامیٹرز کو قطر کی بنیاد پر ایڈجسٹ کیا جانا چاہیے۔ ذیل میں ہے1.6-3.2mm فلر تاروں کے لیے آپٹمائزڈ پیرامیٹر ٹیبل:
|
تار قطر (ملی میٹر) |
موجودہ رینج (A) |
سفر کی رفتار (سینٹی میٹر/منٹ) |
گیس کے بہاؤ کی شرح (L/min) |
زیادہ سے زیادہ ہیٹ ان پٹ (kJ/cm) |
|---|---|---|---|---|
|
1.6 |
60-90 |
50-80 |
15-20 |
12 سے کم یا اس کے برابر |
|
2.0 |
80-110 |
60-90 |
15-20 |
13 سے کم یا اس کے برابر |
|
2.4 |
100-140 |
70-100 |
18-22 |
14 سے کم یا اس کے برابر |
|
3.2 |
130-180 |
80-110 |
20-25 |
15 سے کم یا اس کے برابر |
پیرامیٹر سیٹ اپ کلیدی نکات:
- موجودہ قسم: براہ راست موجودہ الیکٹروڈ منفی (DCEN)؛ AC موڈ پتلی پلیٹوں کے لیے استعمال کیا جا سکتا ہے (<2mm) to reduce tungsten electrode wear;
- گیس کا انتخاب: روایتی ویلڈنگ کے لیے خالص آر۔ Ar+25-50%وہ مرکب دخول کو بڑھا سکتا ہے (موٹی پلیٹوں کے لیے موزوں)؛
- ہیٹ ان پٹ کنٹرول: "کم کرنٹ + تیز رفتار" کے امتزاج کے ذریعے حاصل کیا گیا۔ مثال کے طور پر، 3.2mm تار کے ساتھ ویلڈنگ کرتے وقت، تجویز کردہ پیرامیٹرز 150A کرنٹ، 90cm/منٹ سفر کی رفتار، اور ہیٹ ان پٹ 14kJ/cm سے نیچے کنٹرول ہوتے ہیں۔

تصویر میں بائیں میز دکھاتا ہےدرجہ حرارت-وقت کا وکر، جبکہ دائیں طرف ایک حقیقی ویلڈنگ پیرامیٹر انٹرفیس اسکرین شاٹ دکھاتا ہے۔ برقرار رکھنے پر خصوصی توجہ دی جانی چاہئے۔انٹر پاس درجہ حرارت 150 ڈگری سے کم یا اس کے برابرویلڈنگ کے دوران، جو گرمی سے متاثرہ زون میں اناج کو کھردرا ہونے سے روکنے کے لیے زبردستی ایئر کولنگ یا سیگمنٹڈ ویلڈنگ کے ذریعے حاصل کیا جا سکتا ہے۔
آپریشنل تکنیک اور کوالٹی کنٹرول
کلیدی آپریشنل پوائنٹس
- تنگ باندھنے کی تکنیک: ویو چوڑائی تار کے قطر سے 3 گنا کم یا اس کے برابر (مثال کے طور پر، 2.4 ملی میٹر تار کے لیے زیادہ سے زیادہ 7.2 ملی میٹر)
- ملٹی-پرت ملٹی-پاس ویلڈنگ: ہر پرت کی موٹائی 3 ملی میٹر سے کم یا اس کے برابر؛ اچھے فیوژن کو یقینی بنانے کے لیے انٹرپاس آکسیڈیشن اسکیل کو سٹینلیس سٹیل کے تار برش سے صاف کرنا ضروری ہے۔
- گڑھا بھرنا: کریٹرز کو بھرنے اور گڑھے کو پھٹنے سے روکنے کے لیے کرنٹ ڈے فنکشن (آہستہ آہستہ 180A سے 60A تک کم کرنا) یا بیک اسٹپنگ طریقہ استعمال کریں۔
ویلڈ کوالٹی معائنہ اور مائکرو ساخت کا تجزیہ
نکل-کی بنیاد پر الائے ویلڈز کے معیار کے معائنے کے لیے امتزاج کی ضرورت ہوتی ہے۔میکروسکوپک ظاہری شکلاورخوردبین ساخت. میکروسکوپک معائنہ ویلڈ ری انفورسمنٹ (0-2 ملی میٹر تجویز کردہ)، انڈر کٹ (0.5 ملی میٹر سے کم یا اس کے برابر)، اور سطح کی پورسٹی پر توجہ مرکوز کرتا ہے۔ خوردبین معائنہ اناج کی حدود کی شکل کا اندازہ کرتا ہے اور میٹالوگرافک تجزیہ کے ذریعے تیز ہوتا ہے۔

اوپر کی تصاویر مختلف ویلڈنگ فریکوئنسی (50μm اسکیل بار) کے تحت ویلڈ مائیکرو اسٹرکچرز کو دکھاتی ہیں:
0Hz (DC): اناج کی نمو مختلف کالم دانے کے ساتھ فیوژن لائن کے ساتھ۔
2Hz نبض: اناج کی یکساں تقسیم کے ساتھ اناج کی اصلاح (مثال کے طور پر، NbC)؛
20Hz نبض: گرمی-متاثرہ زون کی چوڑائی 120μm (0Hz) سے گھٹ کر 65μm تک گھنی ساخت، نمایاں طور پر سنکنرن مزاحمت کو بہتر بناتی ہے۔
عام نقائص کے حل
|
خرابی کی قسم |
اسباب |
حل |
|---|---|---|
|
پوروسیٹی |
ناکافی گیس کی پاکیزگی، ناکافی سطح کی صفائی |
ویلڈنگ سے پہلے 99.999% ہائی-پیوریٹی اے آر، ایسٹون سے صاف بیس میٹل کا استعمال کریں |
|
گرم کریکنگ |
Excessive heat input (>15kJ/cm)، اعلیٰ سلفر/فاسفورس کی نجاست |
ویلڈنگ کرنٹ کو 10-15% تک کم کریں، کم ناپاک فلر وائر استعمال کریں (S/P 0.01% سے کم یا اس کے برابر) |
|
فیوژن کی کمی |
ناکافی نالی کا زاویہ (<60°), excessive travel speed |
نالی کو 60-70 ڈگری پر ایڈجسٹ کریں، رفتار کو 10-20 سینٹی میٹر فی منٹ کم کریں |
|
انٹرگرانولر سنکنرن |
Interpass temperature >150 ڈگری، کاربائڈ ورن |
جبری ٹھنڈک کے ساتھ انٹر پاس درجہ حرارت کو کنٹرول کریں، ویلڈ ہیٹ ٹریٹمنٹ کے بعد سے گریز کریں۔ |


پروسیس آپٹیمائزیشن اور انڈسٹری ایپلی کیشنز
ERNiCrMo-3 فلر وائر کے لیے GTAW عمل اعلی درجے کی فیلڈز میں وسیع ایپلی کیشنز تلاش کرتا ہے جیسےکیمیائی دباؤ والے برتن اور نیوکلیئر پاور پائپنگ. ایک پروجیکٹ میں، 120A کرنٹ اور 80cm/min سفری رفتار کے ساتھ φ2.4mm تار کا استعمال کرتے ہوئے ویلڈنگ Inconel 625 موٹی دیواروں والی پائپنگ کے نتیجے میں پہلی-پاس قابلیت کی شرح اصلاح کے بعد 78% سے 96% تک بڑھ گئی، ویلڈ امپیکٹ سختی کے ساتھ 865D-B1VM-V1 ڈگری میٹنگ میں ضروریات
بنیادی اصلاح کی ہدایات:
- ڈیجیٹل کنٹرول: موجودہ وقت میں کرنٹ اور وولٹیج کے منحنی خطوط کو ریکارڈ کرنے کے لیے ویوفارم-مانیٹرنگ ویلڈنگ پاور ذرائع (مثلاً Fronius TPS 4000) کا استعمال کریں؛
- گیس پیوریٹی مینجمنٹ: گیس خشک کرنے والی اکائیوں سے لیس کریں (اوس نقطہ -40 ڈگری سے کم یا اس کے برابر) نمی سے پیدا ہونے والی پورسٹی کو کم کرنے کے لیے؛
- عملے کی تربیت: ویلڈرز کو ہیٹ ان پٹ کنٹرول میں نقلی نظام کے ذریعے تربیت دیں (مثلاً، روبو ڈی کے)۔
نتیجہ
GTAW/TIG ویلڈنگ کے عمل کے کامیاب اطلاق کو مرکز میں رکھنا چاہیے۔"صحیح پیرامیٹرز + سخت کنٹرول": DCEN پاور ذرائع سے مستحکم پیداوار کو یقینی بنانا اور سازوسامان کی طرف اعلی-پیوریٹی آرگن سسٹمز، ہیٹ ان پٹ (15kJ/سینٹی میٹر سے کم یا اس کے برابر) پر توجہ مرکوز کرنا اور آپریشن سائیڈ پر ویو چوڑائی (3d سے کم یا اس کے برابر) کنٹرول، اور معائنہ کی طرف مائکرو اسٹرکچرل تجزیہ کے ذریعے عمل کی تاثیر کی تصدیق کرنا۔ ERNiCrMo-3 نکل پر مبنی مرکب دھاتوں کے لیے، ویلڈنگ کے پورے عمل میں صرف پیرامیٹر آپٹیمائزیشن اور کوالٹی کنٹرول کو یکجا کر کے ویلڈز حاصل کر سکتے ہیں۔اعلی طاقت، اعلی سنکنرن مزاحمت، اورطویل سروس کی زندگیانتہائی آپریٹنگ حالات کے تحت.
ڈاؤن لوڈ، اتارنا ٹیگ: ernicrmo-3 gtaw/tig ویلڈنگ، چین، مینوفیکچررز، سپلائرز، فیکٹری، کمپنی، تھوک، رعایت، خرید، کم قیمت، اعلی معیار، مصنوعات
کا ایک جوڑا
ERNiCrCoMo-1 نکل بیس ویلڈنگ وائرشاید آپ یہ بھی پسند کریں


انکوائری بھیجنے