


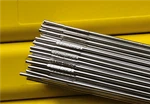

کلیدی نوٹ E7024
ویلڈس پتلی (5 ملی میٹر سے کم یا اس کے برابر)/موٹی (8 ملی میٹر سے زیادہ یا اس کے برابر) پلیٹوں کو ، ابتدائی افراد کے لئے آسان ہے
انجینئرنگ مشینری ، اسٹیل ڈھانچے ، دباؤ کے برتنوں کے لئے موزوں ہے
سرکاری طور پر تصدیق شدہ ؛ اگر نم ہو تو خشک ، خشک کرو
I. پروڈکٹ پوزیشننگ اور بنیادی فوائد
E7024 ویلڈنگ الیکٹروڈ ایک عالمی صنعتی - گریڈ ویلڈنگ میٹریل ہے جو صنعتی ویلڈنگ کے منظرناموں کے لئے ڈیزائن کیا گیا ہے۔ تین بنیادی فوائد کے ساتھ -دوہری - پاور مطابقت ، پتلی اور موٹی دونوں پلیٹوں کے لئے مناسبیت ، اور آسان پیرامیٹر ایڈجسٹمنٹ- یہ انجینئرنگ مشینری ، اسٹیل ڈھانچے ، دباؤ کے برتنوں ، سازوسامان کی تیاری اور دیگر شعبوں میں وسیع پیمانے پر استعمال ہوتا ہے۔ یہ مختلف موٹائیوں کی پلیٹوں کی ویلڈنگ کی ضروریات کو مؤثر طریقے سے پورا کرسکتا ہے ، توازن ویلڈ طاقت اور ظاہری معیار کے معیار کو کم کرسکتا ہے ، اور عام ویلڈنگ کے نقائص جیسے پوروسٹی اور برن - کے ذریعے کم کرسکتا ہے۔
دوہری - پاور مطابقت: براہ راست موجودہ (DC) اور متبادل موجودہ (AC) ویلڈنگ مشینوں دونوں کی حمایت کرتا ہے ، جس سے بار بار الیکٹروڈ کی تبدیلی کی ضرورت کو ختم کیا جاتا ہے اور فیکٹریوں میں زیادہ تر موجودہ سامان کے مطابق ڈھال لیا جاتا ہے۔
مکمل - منظر نامے کی کوریج: موجودہ ایڈجسٹمنٹ کے ذریعے ، یہ موٹی پلیٹوں کے لئے گہری دخول ویلڈنگ اور پتلی پلیٹوں کے لئے صحت سے متعلق ویلڈنگ کا احساس کرسکتا ہے ، جڑوں کے گزرنے کے پورے عمل کو ڈھانپتا ہے ، گزرتا ہے ، اور کور پاس۔
لاگت - تاثیر: خصوصیات مستحکم فلوکس کوٹنگ اور اعلی جمع کی کارکردگی۔ واضح پیرامیٹر کے رہنما خطوط کے ساتھ ، یہاں تک کہ نوسکھئیے آپریٹرز بھی تیزی سے شروع کرسکتے ہیں ، جس سے ویلڈنگ کے کاموں کے اخراجات کو کم کیا جاسکتا ہے۔
ii. کلیدی ویلڈنگ پیرامیٹرز (- پڑھنا ضروری ہے)
1. موجودہ انتخاب: پلیٹ کی موٹائی پر مبنی عین مطابق ملاپ
موجودہ کی قسم اور وسعت براہ راست دخول کی گہرائی اور ویلڈ مالا کی ظاہری شکل کا تعین کرتی ہے۔ ویلڈنگ کی ضروریات کے مطابق موجودہ موڈ (DC الیکٹروڈ مثبت/DCEP ، DC الیکٹروڈ منفی/DCEN ، یا AC) منتخب کریں۔ مخصوص پیرامیٹرز مندرجہ ذیل ہیں:
| موجودہ قسم | بنیادی خصوصیات | درخواست کے منظرنامے | موجودہ ایڈجسٹمنٹ کی سفارشات |
|---|---|---|---|
| ڈی سی الیکٹروڈ مثبت (DCEP) | گہری دخول ، اعلی ویلڈ طاقت | موٹی اسٹیل پلیٹیں (8 ملی میٹر سے زیادہ یا اس کے برابر) ، جڑ گزر جاتی ہے | مکمل دخول کو یقینی بنانے کے لئے پلیٹ کی موٹائی کی بنیاد پر ایڈجسٹ کریں |
| ڈی سی الیکٹروڈ منفی (DCEN) | اتلی دخول ، ہموار اور فلیٹ ویلڈ مالا | پتلی اسٹیل پلیٹیں (5 ملی میٹر سے کم یا اس کے برابر) ، کور پاس | جلانے سے بچنے کے لئے موجودہ کو کم کریں {{0} through کے ذریعے اور ظاہری شکل کو بہتر بنائیں |
| بدلاؤ موجودہ (AC) | AC ویلڈنگ مشین کی ضرورت ہے | مستحکم پاور گرڈ کے ساتھ بیچ ویلڈنگ کے منظرنامے | ڈی سی کے مقابلے میں موجودہ میں 10 ٪ -15 ٪ اضافہ کریں |
نوٹ: AC ویلڈنگ مشین کا استعمال کرتے وقت ، پہلے سے پاور گرڈ کے استحکام کو چیک کریں۔ ضرورت سے زیادہ وولٹیج میں اتار چڑھاو غیر مستحکم آرکس کا سبب بنے گا اور پوروسٹی کے خطرے میں اضافہ کرے گا۔
2. آرک وولٹیج: فارمولے کے ذریعے عین مطابق ضابطہ
آرک وولٹیج کو موجودہ کے ساتھ سختی سے مماثل ہونا چاہئے ، کیونکہ یہ براہ راست ویلڈ مالا کی تشکیل کو متاثر کرتا ہے۔ مندرجہ ذیل فارمولے کا استعمال کرتے ہوئے اسے جلدی سے حساب کیا جاسکتا ہے:آرک وولٹیج (v)=20 + 0.04 × ویلڈنگ کرنٹ (A)
مثال کے طور پر: جب موجودہ 200A پر سیٹ کیا جاتا ہے تو ، وولٹیج کو تقریبا 28V پر کنٹرول کیا جانا چاہئے۔
اتار چڑھاؤ کی حد: ± 2V کے انحراف کی اجازت ہے (جیسے ، 200a کے لئے ، وولٹیج کو 26V اور 30V کے درمیان ایڈجسٹ کیا جاسکتا ہے)۔
رسک انتباہ: ضرورت سے زیادہ اونچی وولٹیج وسیع ویلڈ موتیوں کی مالا اور اسپیٹر میں اضافہ کا باعث بن سکتی ہے۔ ضرورت سے زیادہ کم وولٹیج الیکٹروڈ کو ورک پیس پر چپکی ہوئی اور ناکافی دخول کا سبب بن سکتی ہے۔
3. ویلڈنگ کی رفتار: پگھلے ہوئے تالاب کی شکل پر مبنی فیصلہ
ضرورت سے زیادہ تیز یا سست ویلڈنگ کی رفتار ویلڈنگ کے معیار کو متاثر کرے گی۔ پگھلی ہوئی پول کی حالت کا مشاہدہ کرتے ہوئے رفتار کو ایڈجسٹ کریں:
ممنوعہ مشقیں: ضرورت سے زیادہ تیز رفتار (ناکافی پگھلا ہوا تالاب تحفظ → پوروسٹی) ؛ ضرورت سے زیادہ سست رفتار (ضرورت سے زیادہ وسیع ویلڈ موتیوں کی مالا → برن - کے ذریعے)۔
معیاری: جب تک پگھلا ہوا پول ایک پر نہ آجائے تب تک ٹیسٹ ویلڈنگ کا انعقاد کریںبتھ - انڈے کی شکلواضح سگگنگ یا بہاؤ کے بغیر۔ یہ زیادہ سے زیادہ رفتار ہے (دستی ویلڈنگ کے لئے 80-120 ملی میٹر/منٹ کی سفارش کی جاتی ہے)۔
iii. آپریشن گائیڈ (نوسکھئیے - دوستانہ)
پری - ویلڈنگ کی تیاری: ویلڈنگ مشین کی قسم (DC/AC) کی تصدیق کریں اور پلیٹ کی موٹائی پر مبنی موجودہ قسم کا انتخاب کریں ("موجودہ سلیکشن ٹیبل" دیکھیں)۔
پیرامیٹر پریسیٹنگ: وولٹیج فارمولے کا استعمال کرتے ہوئے ابتدائی وولٹیج کا حساب لگائیں۔ مثال کے طور پر ، 180a کا ایک موجودہ 20 + 0.04} × 180=27.2 v کے وولٹیج کے مساوی ہے ، لہذا وولٹیج کو 27V پر پیش کریں۔
ٹیسٹ ویلڈنگ ایڈجسٹمنٹ: ایک چھوٹا سا - رینج ٹیسٹ ویلڈ کا انعقاد کریں۔ پگھلے ہوئے تالاب کی شکل اور ویلڈ مالا کی ظاہری شکل کا مشاہدہ کریں۔ اگر پگھلا ہوا تالاب بہت چھوٹا ہے تو ، موجودہ میں اضافہ کریں۔ اگر ویلڈ مالا sags ، رفتار کو کم کریں۔
باضابطہ ویلڈنگ: ایک مستحکم آرک کو برقرار رکھیں اور ویلڈنگ لائن کے ساتھ یکساں طور پر حرکت کریں۔ اس بات کو یقینی بنائیں کہ پگھلا ہوا تالاب ایک بطخ - انڈے کی شکل میں باقی ہے اور وقفے یا تیز رفتار حرکت سے پرہیز کریں۔
iv. درخواست کے منظرنامے
انجینئرنگ مشینری: کھدائی کرنے والوں ، لوڈرز ، وغیرہ کے لئے ساختی اجزاء کی ویلڈنگ۔
اسٹیل ڈھانچے: فیکٹری فریموں ، پل کے اجزاء وغیرہ کے لئے موٹی پلیٹوں کی ویلڈنگ۔
دباؤ والے برتن: کم - پریشر اسٹوریج ٹینکوں کے لئے مہر بند ویلڈز کی ویلڈنگ۔
سازوسامان کی تیاری: مشین ٹول اڈوں ، موٹر ہاؤسنگز وغیرہ کے لئے پتلی پلیٹوں کی صحت سے متعلق ویلڈنگ۔
ڈاؤن لوڈ، اتارنا ٹیگ: کلیدی نوٹس E7024 ، چین ، مینوفیکچررز ، سپلائرز ، فیکٹری ، کمپنی ، تھوک ، چھوٹ ، خرید ، کم قیمت ، اعلی معیار ، مصنوعات
کا ایک جوڑا
الیکٹروڈ زاویہ E7024اگلا
کور ویلڈنگ E7024شاید آپ یہ بھی پسند کریں


انکوائری بھیجنے