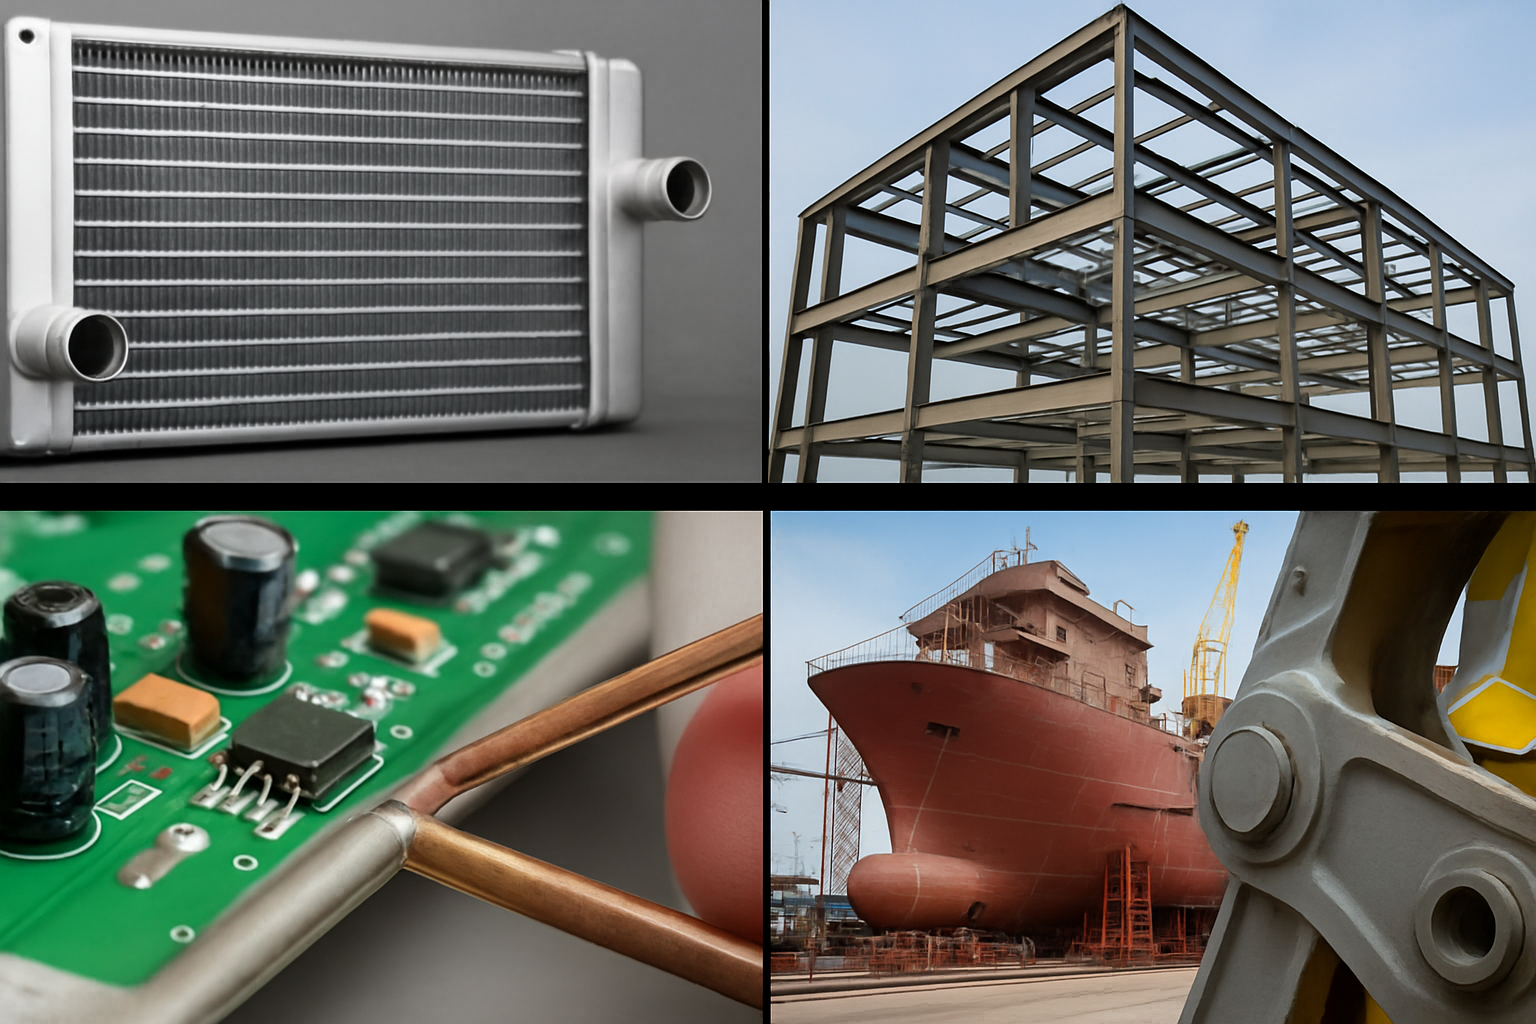
دھات کی پروسیسنگ کے میدان میں ، دھات کے دو ٹکڑوں کو مستقل طور پر جوڑنا ایک بنیادی عمل . میں سے ایک ہے . بہت سی کنکشن ٹیکنالوجیز میں سے ، ویلڈنگ اور بریزنگ بلاشبہ دو سب سے زیادہ مرکزی دھارے کے طریقے. ایک طویل عرصے کے لئے ، ایک عام خیال یہ ہے کہ اس کی وجہ یہ ہے کہ اس کی وجہ یہ ہے کہ اس کی وجہ یہ ہے کہ اس کی وجہ یہ ہے کہ اس کی وجہ یہ ہے کہ اس کی وجہ یہ ہے کہ اس سے زیادہ رابطے کی طاقت ہو۔ درست؟ کچھ معاملات میں ، کیا بریزنگ ویلڈنگ سے کہیں زیادہ مثالی تعلق فراہم کرسکتی ہے ، یا جامع کارکردگی میں اس سے بھی بہتر ہے؟ یہ مضمون اس موضوع کو گہرائی میں تلاش کرے گا اور آپ کے لئے سچائی کو ظاہر کرے گا .
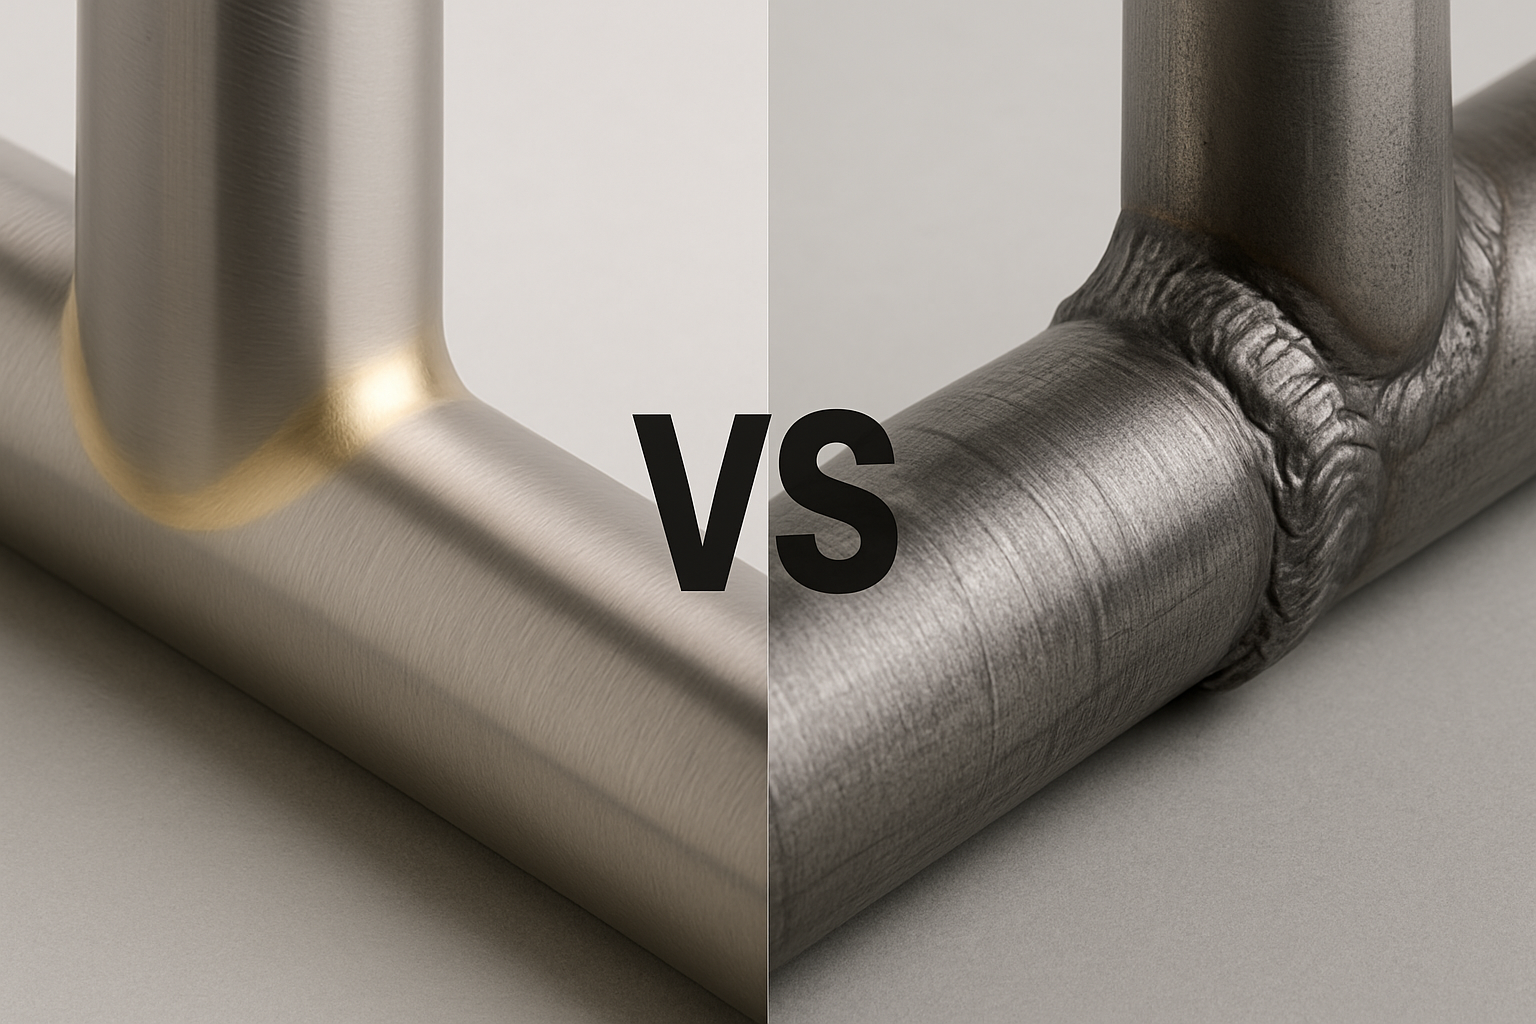
بنیادی فرق کیا ہے؟
طاقت کا موازنہ کرنے کے ل we ، ہمیں پہلے دو . کے کام کرنے والے اصولوں میں بنیادی فرق کو سمجھنا چاہئے۔
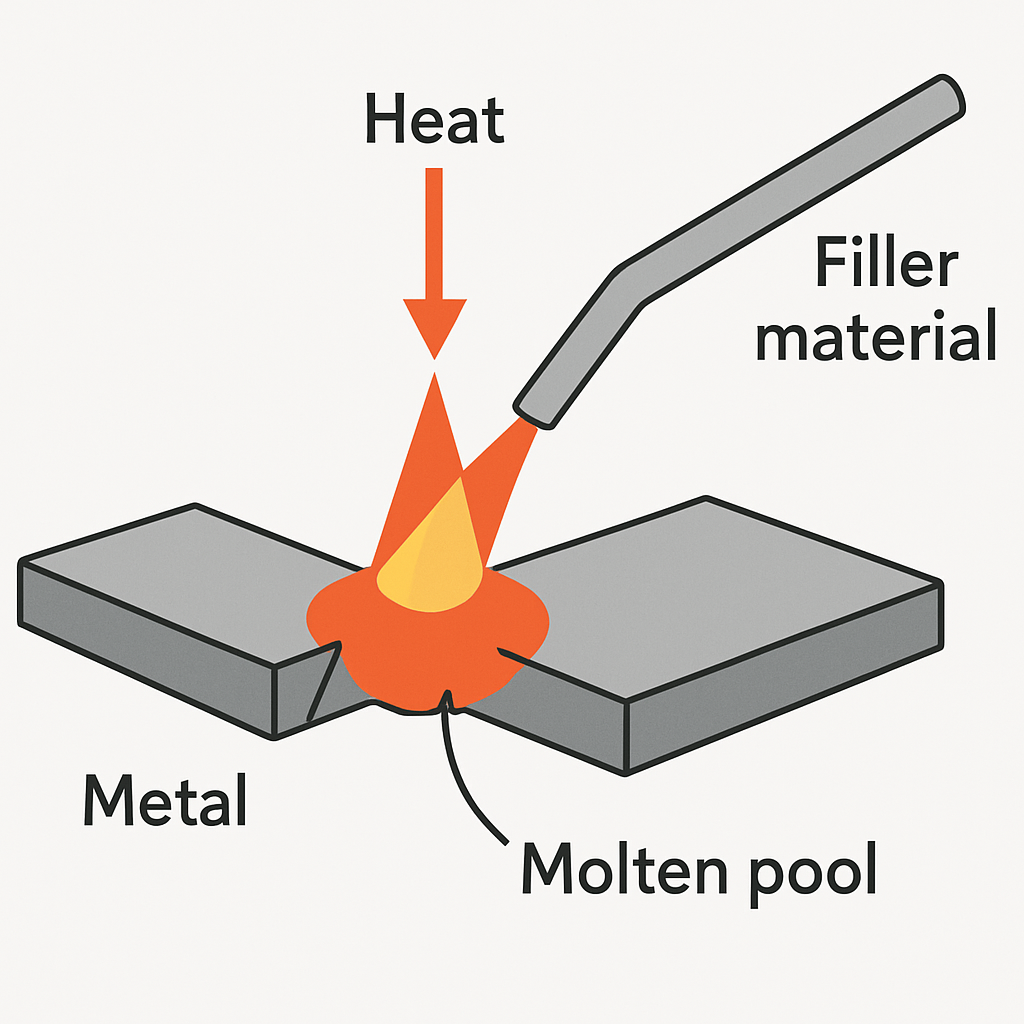
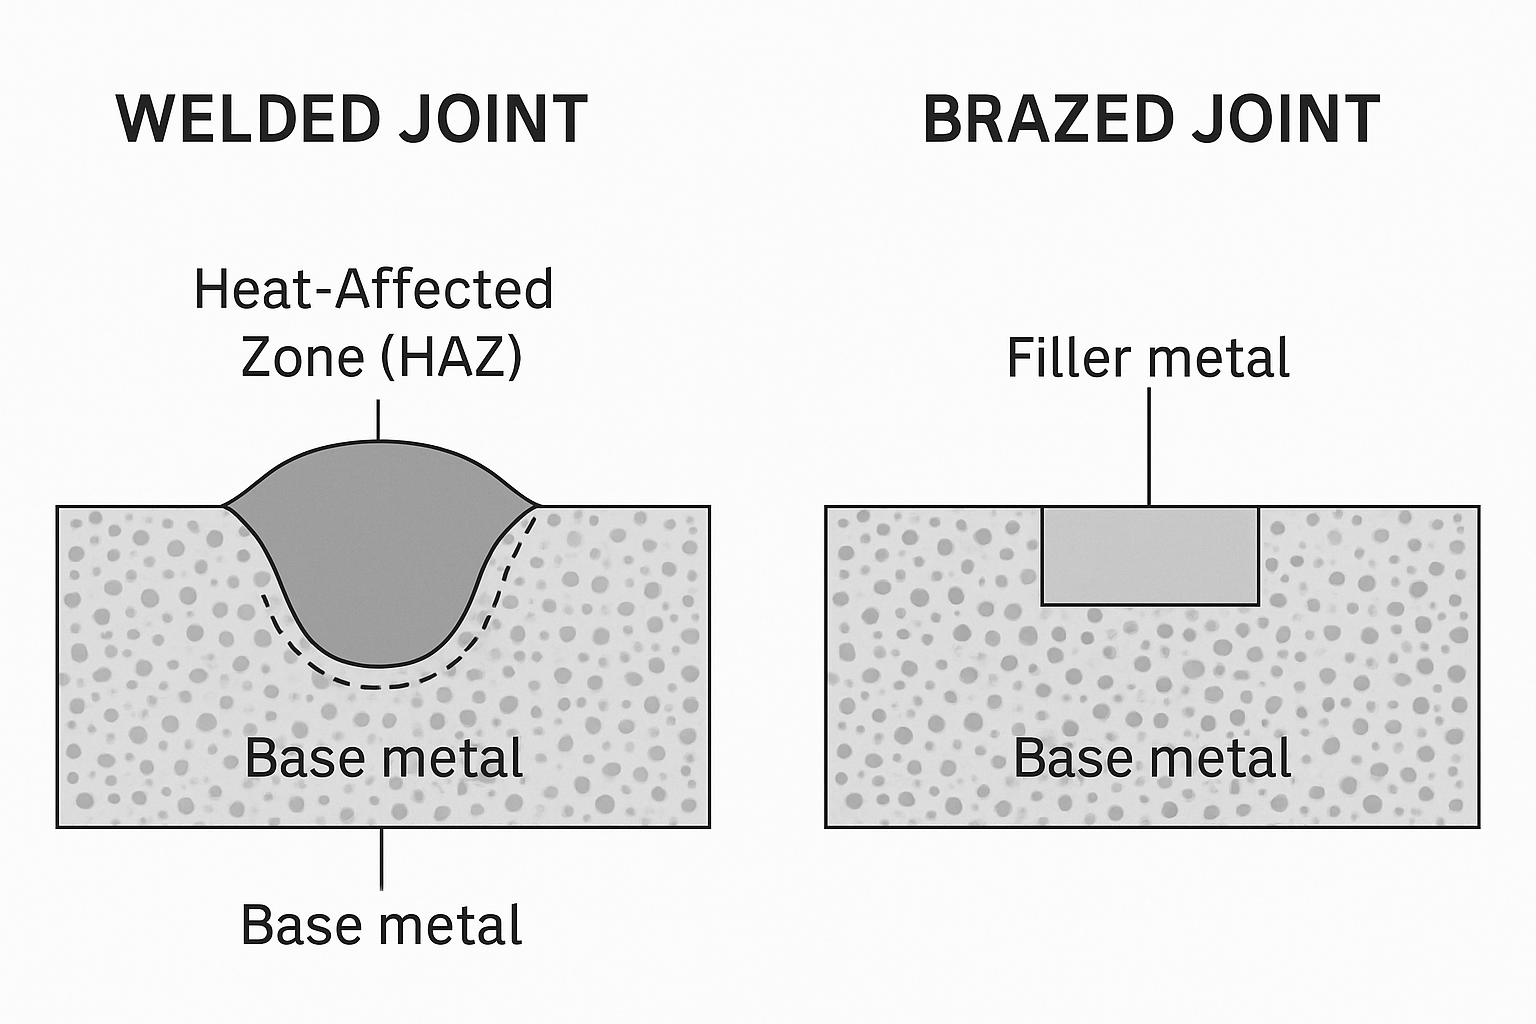
- ویلڈنگ:ذرا تصور کریں کہ دو آئس کیوب کے کناروں کو اعلی درجہ حرارت کے ساتھ پگھلانے اور پھر انہیں ایک ساتھ تازہ کاری کرنے دیں . ویلڈنگ اس طرح ہے . اس میں انتہائی اعلی درجہ حرارت (عام طور پر 1500 ڈگری سے تجاوز) کے ذریعہ (لیزرز یا فلیمز کو فلیمز کے ذریعہ فلیموں کے ذریعہ (لیزرز یا شعلوں کے ذریعہ 3 {3 {poled {prule میں شامل کریں {poled poled poled {prult poled to to to to to to to to to to to to to to to to to to to to to to to to to to to to to to solve to to to sold to to to to to solve to solve to to sold sold to to to to solve to so sold. والدین کے مواد کو اکثر . شامل کیا جاتا ہے اس کے ٹھنڈا اور مستحکم ہونے کے بعد ، متعدد حصے واقعی "بڑے" ہوجاتے ہیں تاکہ ایک میٹالرجیکل پوری . کی تشکیل کی جاسکے۔
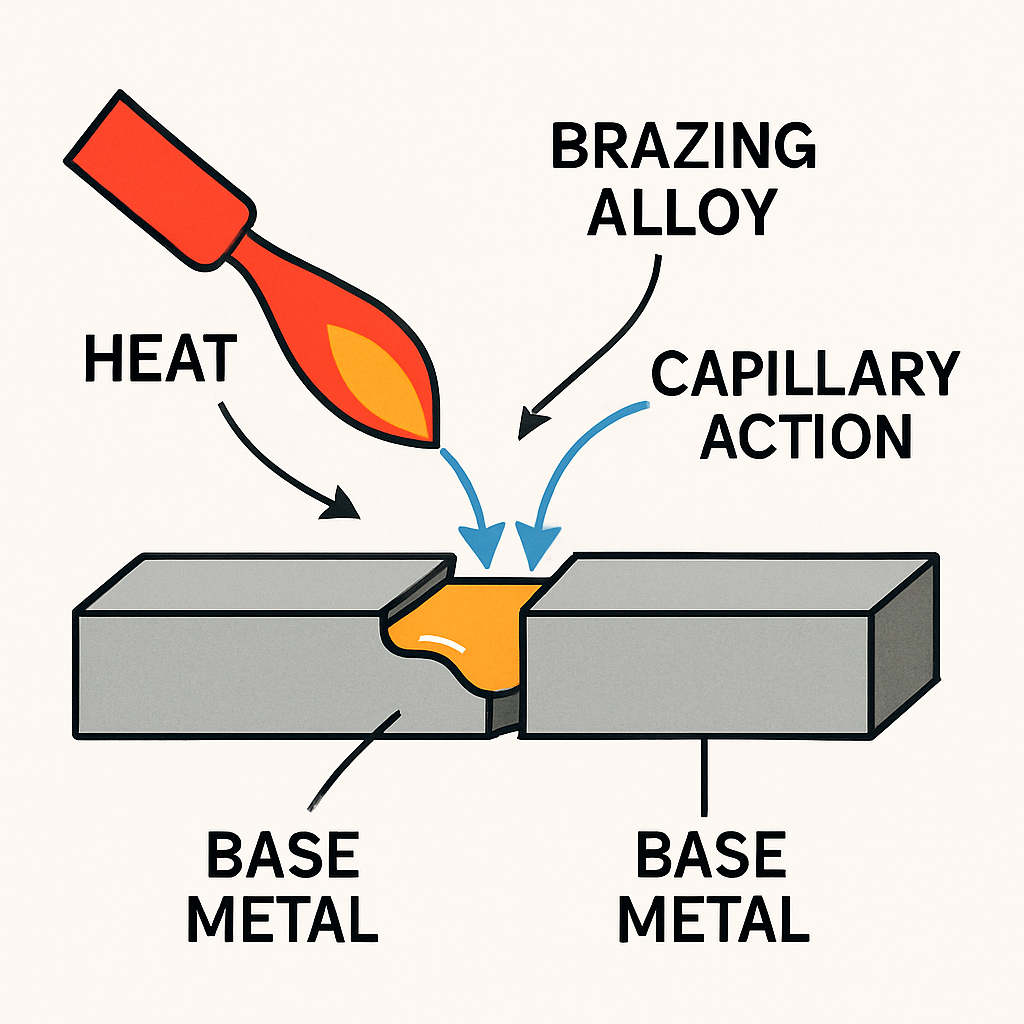
- بریزنگ:اس کے برعکس ، بریزنگ ایک اعلی کارکردگی "دھات کا گلو" . کے استعمال کے مترادف ہے اگرچہ اس کا حرارتی درجہ حرارت بھی 450 ڈگری سے زیادہ ہے ، لیکن یہ والدین کے مادے کے پگھلنے والے مقام سے ہمیشہ کم ہوتا ہے (جیسے کہ بریزنگ کے عمل کے دوران ، والدین کا مواد خود کو پگھلا نہیں کرتا ہے ، اس کے بجائے یہ براز نہیں ہوتا ہے ، اس کے بجائے یہ نہیں ہوتا ہے {{4.}} {. اور چاندی پر مبنی مرکب دھاتیں) ایک نچلے پگھلنے والے نقطہ کے ساتھ کیشکا ایکشن . کے ذریعے مضبوطی سے مماثل مشترکہ کے فرق میں گھسنے کے لئے ، ٹھنڈک کے بعد ، بریزنگ فلر دھات بیس مواد کی سطح کے ساتھ ایک مضبوط میٹالورجیکل بانڈ کی تشکیل کرتی ہے ، اس طرح ورک پیسس . کو جوڑتا ہے۔
طاقت بمقابلہ . استحکام: سر سے سر کا موازنہ
اب ہمارے اصل سوال کی طرف واپس: کون سا مضبوط ہے؟
اس کا جواب یہ ہے کہ عام طور پر ، ویلڈیڈ جوڑوں کی حتمی تناؤ کی طاقت زیادہ ہے . اس کی وجہ یہ ہے کہ والدین کی دھاتوں کا مکمل فیوژن ایک مستقل ، یکساں ڈھانچہ تیار کرتا ہے ، جو والدین کی دھات سے زیادہ مضبوط یا اس سے بھی زیادہ مضبوط ہوسکتا ہے ، جس کی وجہ سے یہ بہت زیادہ مضبوط یا اس سے بھی زیادہ مضبوط ہوسکتا ہے جس کی وجہ سے یہ ویلڈنگ کو بڑے پیمانے پر چوائس کی ضرورت ہوتی ہے جس کی وجہ سے عمارت کے ڈھانچے کے لئے بہترین انتخاب کی ضرورت ہوتی ہے جس کی ضرورت ہوتی ہے جس کی وجہ سے عمارت کے ڈھانچے کے لئے بہترین انتخاب کی ضرورت ہوتی ہے جس کی ضرورت ہوتی ہے جس کی ضرورت ہوتی ہے جس کی وجہ سے ویلڈنگ کو بہترین انتخاب کی ضرورت ہوتی ہے جس کی وجہ سے ویلڈنگ کا بہترین انتخاب ہوتا ہے جس کی ضرورت ہوتی ہے۔ مشینری .
تاہم ، اس کا مطلب یہ نہیں ہے کہ بریزنگ کمزور ہے . ایک اچھی طرح سے ڈیزائن کردہ بریزڈ مشترکہ والدین کی دھات میں شامل ہونے سے بھی زیادہ مضبوط ہوسکتا ہے {. اور کیا بات ہے ، بہت ساری ایپلی کیشنز میں ، ایک کنکشن کے معیار کی پیمائش کرنے کا واحد معیار نہیں ہے ، بریزنگ سے الگ الگ فائدہ ہوتا ہے:
ter کم سے کم تھرمل اثرات: ویلڈنگ کا انتہائی اعلی درجہ حرارت اس علاقے میں ویلڈ . کے قریب "گرمی سے متاثرہ زون" (HAZ) تشکیل دے گا ، والدین کے مادے کی مائکرو اسٹرکچر اور مکینیکل خصوصیات میں تبدیلی آئے گی ، جیسے کہ زیادہ آسانی سے ٹوٹنے والا یا اندرونی تناؤ پیدا ہوتا ہے ، جو کچھ معاملات میں ڈھانچے میں ایک کمزور نقطہ بن جائے گا {2 {ڈھانچہ میں ایک کمزور نقطہ بن جائے گا۔ والدین کے مواد کی خصوصیات کم سے کم ہے ، جو ماد of .}}}}}}}}}}}}}} کو بہتر طور پر برقرار رکھ سکتی ہے۔
dis مختلف دھاتوں میں شامل ہونا: دو دھاتوں کو بہت مختلف پگھلنے والے نکات کے ساتھ ویلڈنگ کرنا ، جیسے اسٹیل اور تانبے ، ایک بہت بڑا چیلنج ہے . بریزنگ ، دوسری طرف ، آسانی سے تقریبا all تمام مختلف دھاتوں میں شامل ہوسکتی ہے ، اور یہاں تک کہ دھاتوں جیسے سیرامکس جیسے دھاتوں میں بھی شامل ہوسکتی ہے ، کیونکہ یہ والدین کی دھات {2 {کو پگھلا نہیں کرتا ہے۔
th تھکاوٹ اور اثر کے خلاف مزاحمت: کیونکہ مشترکہ کی تناؤ کی تقسیم زیادہ یکساں ہے اور والدین کی دھات اپنی اصل سختی کو برقرار رکھتی ہے ، لہذا بریزڈ جوڑ کچھ کمپن یا اثر کے بوجھ . کے تحت بہتر کارکردگی کا مظاہرہ کرتے ہیں۔
آپ کی درخواست کے لئے سمارٹ انتخاب
طاقت کی تعداد کو ایک طرف رکھتے ہوئے ، اصل حکمت صحیح درخواست کے لئے صحیح ٹکنالوجی کا انتخاب کرنے میں مضمر ہے .
بریزنگ کا انتخاب کب کریں:
- صحت سے متعلق اور پیچیدہ اسمبلیاں: جب پتلی دیواروں والے پائپوں ، الیکٹرانک اجزاء یا پیچیدہ ایرو اسپیس حصوں سے نمٹنے کے دوران ، بریزنگ کے کم درجہ حرارت کی خصوصیات مؤثر طریقے سے ورک پیس . کی تھرمل خرابی سے بچ سکتی ہیں۔
- متنازعہ مواد میں شامل ہونا: یہ بریزنگ کا "اککا علاقہ" ہے ، جیسے آٹوموٹو ایئر کنڈیشنگ سسٹم میں تانبے اور ایلومینیم ٹیوبوں میں شامل ہونا .
- اعلی کاسمیٹک تقاضے: بریزنگ ایک ہموار ، صاف ویلڈ کی تشکیل کرتی ہے جس میں تھوڑا سا پوسٹ پیسنا ہے ، جو صارفین کی مصنوعات اور اعلی کے آخر میں آلات . کے لئے مثالی ہے۔
- اعلی حجم کی پیداوار: بریزنگ کا عمل خود کار بنانا آسان ہے ، جو پیداوار کی کارکردگی کو نمایاں طور پر بہتر بنا سکتا ہے اور آپریٹر کی مہارت پر انحصار کو کم کرسکتا ہے .
ویلڈنگ کے ساتھ کب رہنا ہے:
- ہیوی ڈیوٹی ڈھانچے: زندگی کی حفاظت اور ساختی سالمیت پر مشتمل کوئی ہیوی ڈیوٹی ایپلی کیشن ، جیسے اسٹیل ڈھانچے ، دباؤ والے برتنوں اور آٹوموٹو چیسیس کو ، ویلڈنگ کی ضرورت ہے کہ سب سے زیادہ مشترکہ طاقت {. فراہم کریں۔
- موٹی ورک پیس میں شامل ہونا: موٹی پلیٹ میں شامل ہونے کے لئے ، ویلڈنگ بہتر دخول اور زیادہ قابل اعتماد فیوژن فراہم کرسکتی ہے .
- درجہ حرارت کے اعلی کام کا ماحول: ویلڈیڈ جوڑوں میں عام طور پر بریزڈ جوڑوں کے مقابلے میں درجہ حرارت کی بہتر مزاحمت ہوتی ہے کیونکہ بریزنگ مواد کا پگھلنے والا نقطہ کم . کم ہوتا ہے