


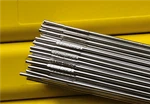


ER309LMO ویلڈنگ تار
پروڈکٹ کا نام: ER309LMO ویلڈنگ تار
خصوصیات: سنکنرن مزاحم اور مضبوط ، ویلڈنگ کی صنعت میں بہترین انتخاب
جدید صنعتی مینوفیکچرنگ میں ، ویلڈنگ کا معیار براہ راست مصنوعات کی وشوسنییتا اور خدمت کی زندگی سے متعلق ہے۔
پیچیدہ ویلڈنگ کے منظرنامے اور سخت ماحولیاتی ضروریات کا سامنا کرنا پڑتا ہے ، روایتی ویلڈنگ کا مواد اکثر ضروریات کو پورا کرنے میں ناکام رہتا ہے۔
تاہم ، ER309LMO ویلڈنگ تار کیمیائی سامان ، جہاز سازی اور فوڈ پروسیسنگ انڈسٹریز میں کلیدی اجزاء کی ویلڈنگ کو آسانی سے سنبھال سکتا ہے۔

پروڈکٹ ڈسپلے
خصوصیات
1. ہائی کرومیم ، نکل اور مولبڈینم مواد
ER3 0 9LMO سٹینلیس سٹیل ویلڈنگ تار میں کرومیم (سی آر) ، نکل (نی) اور مولیبڈینم (ایم او) کی اعلی تناسب ہوتا ہے ، اور اس کی کیمیائی ساخت میں عام طور پر 22 ٪ کرومیم ، 12 ٪ نکل اور 2.0 ٪ -3. 5 ٪ مولیبڈم شامل ہوتا ہے۔ یہ انوکھا مصر کی تشکیل ویلڈنگ کے تار کو بہترین سنکنرن مزاحمت اور درجہ حرارت کی اعلی طاقت فراہم کرتی ہے ، جس سے یہ سخت ماحول میں عمدہ کارکردگی کا مظاہرہ کرتا ہے۔
2. اچھی ویلڈنگ کی کارکردگی
ER3 0 9LMO میں عمدہ روانی اور مستحکم آرک خصوصیات ، اچھی ویلڈنگ کی تشکیل اور کم اسپیٹر ہے۔ اس کا کم کاربن مواد (عام طور پر 0.03 ٪ سے کم) انٹرگرینولر سنکنرن کے خطرے کو کم کرنے میں مدد کرتا ہے۔ اس کے علاوہ ، اعلی سلکان مواد ویلڈنگ پول کی روانی کو مزید بہتر بناتا ہے اور تیز رفتار ویلڈنگ کے ل suitable موزوں ہے۔
3. بہترین سنکنرن مزاحمت
اعلی کرومیم اور نکل مواد کی وجہ سے ، ER309LMO تار مختلف صنعتی ماحول میں خاص طور پر ہالوجن پر مشتمل ماحول میں اچھی کارکردگی کا مظاہرہ کرتا ہے ، جہاں اس کی گھٹیا مزاحمت میں نمایاں بہتری آئی ہے۔ یہ پراپرٹی اس سے مختلف دھاتوں جیسے سٹینلیس سٹیل اور ہلکے اسٹیل اور کم مصر دات اسٹیل کو ویلڈنگ کے لئے ایک مثالی انتخاب بناتی ہے۔
4. وسیع اطلاق
ویلڈنگ کے تار مختلف قسم کے ویلڈنگ کے عمل کے ل suitable موزوں ہیں ، جن میں ٹی آئی جی (ٹنگسٹن انرٹ گیس ویلڈنگ) ، ایم آئی جی (دھات کی inert گیس کی ڈھال والی ویلڈنگ) اور ڈوبے ہوئے آرک ویلڈنگ شامل ہیں۔ اس کا استعمال مختلف قسم کے مواد کی تیاری اور مرمت کے لئے کیا جاسکتا ہے ، جیسے 300 سیریز سٹینلیس سٹیل ، کاربن اسٹیل ، اور سخت اسٹیل جس کو ویلڈ کرنا مشکل ہے۔
درخواست
ER309LMO سٹینلیس سٹیل ویلڈنگ تار صنعتی ویلڈنگ کے لئے اس کی عمدہ سنکنرن مزاحمت ، کریک مزاحمت اور ویلڈنگ کے عمل کی کارکردگی کی وجہ سے ایک مثالی انتخاب بن گیا ہے۔ چاہے پیٹروکیمیکل اور مصنوعی فائبر کے سازوسامان کی تیاری میں ہو ، یا کاربن اسٹیل اور سٹینلیس سٹیل کے مابین مختلف دھاتوں کی ویلڈنگ میں ، ER309LMO قابل اعتماد ویلڈنگ حل فراہم کرسکتا ہے۔


پاور پولریٹی
ER309LMO ویلڈنگ کو براہ راست موجودہ ریورس کنکشن (DC-) استعمال کرنے کی سفارش کی جاتی ہے ، جو زیادہ مستحکم آرک اور بہتر بوند بوند کی منتقلی فراہم کرسکتی ہے۔ مخصوص فوائد مندرجہ ذیل ہیں:
- آرک استحکام: جب ڈی سی ریورس کنکشن استعمال کیا جاتا ہے تو ، الیکٹران ویلڈمنٹ (منفی قطب) سے ویلڈنگ تار (مثبت قطب) تک بہتے ہیں ، اور آرک کم اسپیٹر کے ساتھ زیادہ مستحکم جلتا ہے۔
- بوند بوند کی منتقلی: ڈی سی ریورس کنکشن موڈ میں ، بوند بوند کی منتقلی ہموار ہے اور ویلڈ خوبصورت ہے ، خاص طور پر پتلی پلیٹ ویلڈنگ کے لئے موزوں ہے۔
- گرمی کی تقسیم: ریورس کنکشن کے دوران ویلڈمنٹ کے ذریعہ حاصل کی جانے والی حرارت نسبتا low کم ہے ، جو ویلڈنگ کے دوران تھرمل اخترتی اور دراڑوں کے خطرے کو کم کرنے میں مدد دیتی ہے ، خاص طور پر پتلی پلیٹوں یا گرمی سے متعلق حساس مواد کو ویلڈنگ کے لئے موزوں ہے۔
- آکسائڈ فلم کا خاتمہ: سطح پر آکسائڈ فلم والی دھاتوں کے لئے (جیسے سٹینلیس سٹیل) ، ڈی سی ریورس کنکشن آکسائڈ فلم کو زیادہ مؤثر طریقے سے ہٹا سکتا ہے اور اچھ fions ے فیوژن کو یقینی بنا سکتا ہے۔
اس کے علاوہ ، ویلڈنگ کے تار کے کیمیائی ساخت اور کم کاربن مواد اس سے ویلڈنگ کے دوران عمدہ شگاف مزاحمت اور سنکنرن مزاحمت کا مظاہرہ کرتا ہے ، خاص طور پر مختلف دھات کی ویلڈنگ کے لئے موزوں ہے۔
کیمیائی ساخت
| آئٹم | C | سی | ایم این | P | S | cr | نی | mo | کیو |
|---|---|---|---|---|---|---|---|---|---|
|
AWS معیار
|
0. 03max | 0.30-0.65 | 1.00-2.50 | 0. 03max | 0. 03max | 20.0-25.0 | 12.0-14.0 | 2.00-3.50 | 0. 75max |
مکینیکل خصوصیات
|
مکینیکل خصوصیات
|
پیداوار کی طاقت MPa
|
ٹینسائل طاقت MPa
|
لمبائی ٪ |
|---|---|---|---|
|
AWS معیار
|
542 MPa سے زیادہ یا اس کے برابر
|
714 MPa سے زیادہ یا اس کے برابر
|
21 ٪ سے زیادہ یا اس کے برابر |
ماحولیاتی تقاضے اور گیس کے انتخاب کو بچانے کے
ویلڈنگ کے ماحول کے حالات اور گیس کے پیرامیٹرز کو بچانے کے ساتھ ، ER309LMO ویلڈنگ تار کے ویلڈنگ کے معیار کو مؤثر طریقے سے بہتر بنایا جاسکتا ہے ، ویلڈ کی سنکنرن مزاحمت اور مکینیکل خصوصیات کی ضمانت دی جاسکتی ہے ، اور مختلف صنعتی ایپلی کیشنز کی ضروریات کو پورا کیا جاسکتا ہے۔
1. ماحولیاتی حالات
- درجہ حرارت اور نمی:یہ تجویز کی جاتی ہے کہ انڈور درجہ حرارت کو 5 ڈگری سے اوپر رکھا جائے اور نسبتا hum نمی 60 فیصد سے زیادہ نہ ہو۔ بہت کم درجہ حرارت ویلڈ کو بہت تیزی سے ٹھنڈا ہونے اور دراڑوں کے خطرے کو بڑھانے کا سبب بن سکتا ہے۔ بہت زیادہ نمی ویلڈنگ آرک کے استحکام کو متاثر کرے گی ، ویلڈ میں ہائیڈروجن مواد میں اضافہ کرے گی ، اور اس طرح ویلڈ کی سختی کو کم کرے گی۔
- اسٹوریج کے حالات:ویلڈنگ کے تار کو نمی اور آلودگی سے بچنے کے لئے زمین اور دیواروں سے 30 سینٹی میٹر کے فاصلے پر ، خشک اور اچھی طرح سے ہوادار ماحول میں رکھنا چاہئے۔ اس سے ویلڈنگ کے تار کی سطح کو صاف رکھنے اور نمی یا نجاست کی وجہ سے ویلڈنگ کے نقائص کو روکنے میں مدد ملتی ہے۔
2. گیس کا انتخاب اور بہاؤ کو بچا رہا ہے
- گیس کی ساخت کو بچا رہا ہے:یہ تجویز کی جاتی ہے کہ 100 ٪ ارگون (اے آر) یا آرگون کو 1 ٪ ~ 3 ٪ آکسیجن (اے آر +1 ٪ ٪ ~ 3 ٪ O₂) کے ساتھ استعمال کرنے کی سفارش کی جاتی ہے۔ ارگون اچھی آرک استحکام فراہم کرسکتا ہے اور آکسیکرن کو کم کرسکتا ہے ، جبکہ تھوڑی مقدار میں آکسیجن کا اضافہ پگھلے ہوئے تالاب کی روانی کو مزید بہتر بنا سکتا ہے اور ویلڈ کو مزید خوبصورت بنا سکتا ہے۔
- گیس کے بہاؤ کی شرح:بچانے والی گیس کی بہاؤ کی شرح کو 20-25 لیٹر\/منٹ پر کنٹرول کیا جانا چاہئے۔ مناسب بہاؤ کی شرح ہوا کو مؤثر طریقے سے الگ تھلگ رکھ سکتی ہے ، نائٹروجن اور آکسیجن کو پگھلے ہوئے تالاب کو آلودہ کرنے سے روک سکتی ہے ، اور ضرورت سے زیادہ ہوا کے بہاؤ سے بچ سکتی ہے جس کی وجہ سے آرک دھچکا یا ایڈی دھارے ہوتے ہیں ، جو ویلڈنگ کے معیار کو متاثر کرے گا۔
ٹگ ویلڈنگ کے لئے ویلڈنگ کے تار کا استعمال کیسے کریں
1. تیاری
- ویلڈنگ کے مواد کی صفائی
ویلڈنگ سے پہلے ، آپ کو یہ یقینی بنانا ہوگا کہ ویلڈنگ کے مواد کی سطح صاف اور چکنائی ، زنگ ، آکسائڈ یا دیگر نجاست سے پاک ہے۔ آپ ویلڈنگ کے علاقے کو صاف کرنے کے لئے ایسیٹون یا الکحل کا استعمال کرسکتے ہیں ، اور سطح آکسائڈ پرت کو ہٹانے کے لئے اسے سینڈ پیپر یا تار برش سے پالش کرسکتے ہیں۔
- مناسب ویلڈنگ کا سامان منتخب کریں
اس بات کا یقین کرنے کے لئے TIG ویلڈنگ مشین کا استعمال کریں کہ سامان مستحکم DC ریورس (DC-) بجلی کی فراہمی فراہم کرسکتا ہے۔
مناسب ٹنگسٹن الیکٹروڈ تیار کریں ، عام طور پر خالص ٹنگسٹن الیکٹروڈ یا تھویٹیڈ ٹنگسٹن الیکٹروڈ کی سفارش کی جاتی ہے۔
- گیس کی تیاری کو بچا رہا ہے
شیلڈنگ گیس کے طور پر 100 ٪ ارگون کا استعمال کریں ، اور گیس کے بہاؤ کی شرح کو 15-25 l\/منٹ پر کنٹرول کیا جاتا ہے۔ مخصوص بہاؤ کی شرح کو ویلڈنگ موجودہ اور ماحولیاتی حالات کے مطابق ایڈجسٹ کیا جاسکتا ہے۔
- ویلڈنگ پیرامیٹر کی ترتیب
تار قطر اور ویلڈنگ کی پوزیشن کے مطابق ویلڈنگ کرنٹ اور ویلڈنگ کی رفتار کو ایڈجسٹ کریں۔ مثال کے طور پر:
.61.6 ملی میٹر ویلڈنگ تار ، ویلڈنگ کرنٹ 130-160 a ہے ، اور ویلڈنگ کی رفتار 80-150 ملی میٹر\/منٹ ہے۔
φ2. 0 ملی میٹر ویلڈنگ تار ، ویلڈنگ کرنٹ 140-180 a ، ویلڈنگ کی رفتار 80-150 ملی میٹر\/منٹ ہے۔
- ماحولیاتی تقاضے
انڈور درجہ حرارت کو 5 ڈگری سے زیادہ رکھنا چاہئے ، اور نسبتا hum نمی 60 ٪ سے زیادہ نہیں ہونی چاہئے۔
ویلڈنگ کے علاقے کو خشک رکھنا چاہئے ، 1 سے زیادہ ہوا کی رفتار سے پرہیز کریں۔ 0 m\/s ، اور اگر ضروری ہو تو ہوا کے تحفظ کے اقدامات کریں۔
2. ویلڈنگ آپریشن اقدامات
- ویلڈنگ کرنسی اور زاویہ
ٹگ ویلڈنگ گن کو مضبوطی سے تھامیں ، ایک مناسب زاویہ (عام طور پر 15-20 ڈگری) اور فاصلہ (1-3 ملی میٹر) برقرار رکھیں۔
ویلڈنگ کے دوران مختصر آرک آپریشن رکھیں ، اور آرک کی لمبائی کو 1-3 ملی میٹر پر کنٹرول کریں۔
- تار بھرنا
الیکٹروڈ کو آلودہ کرنے سے بچنے کے ل T ٹنگسٹن الیکٹروڈ سے براہ راست رابطے سے بچنے کے لئے ویلڈنگ کے تار کو آرک کے کنارے سے پگھلے ہوئے تالاب میں کھلایا جانا چاہئے۔
ضرورت سے زیادہ چھڑکنے سے بچنے کے لئے ویلڈنگ کے تار کو کھانا کھلانا ہموار اور مستقل ہونا چاہئے۔
- ویلڈنگ کے عمل کو کنٹرول
ویلڈنگ کے دوران مستحکم ویلڈنگ کی رفتار کو برقرار رکھیں ، بہت تیز یا بہت سست سے پرہیز کریں۔
انٹرلیئر درجہ حرارت کنٹرول پر دھیان دیں ، تجویز کی جاتی ہے کہ 150 ڈگری سے تجاوز نہ کریں۔
- ویلڈنگ کا اختتام
ویلڈنگ کے اختتام پر ، ویلڈ کے اختتام پر کریٹر دراڑوں کی تشکیل سے بچنے کے لئے آہستہ آہستہ موجودہ کو کم کریں۔
MIG ویلڈنگ کے لئے ER309LMO ویلڈنگ تار کو کس طرح استعمال کریں
1. ویلڈنگ سے پہلے تیاری
- ویلڈنگ کے علاقے کو صاف کریں
ویلڈنگ سے پہلے ، ویلڈنگ کے نقائص سے بچنے کے لئے ویلڈنگ کے علاقے سے زنگ ، تیل ، نمی اور دھول جیسی نجاست کو اچھی طرح سے ہٹانا چاہئے۔
- ایک مناسب شیلڈنگ گیس کا انتخاب کریں
خالص ارگون (اے آر) یا 1 ٪ -3 ٪ آکسیجن (اے آر + 1 ٪ -3 ٪ o₂) کے ساتھ شیلڈنگ گیس کی سفارش کی گئی ہے۔ گیس کے بہاؤ کی شرح 20-25 l\/منٹ پر کنٹرول کی جاتی ہے۔
- سامان کی ترتیبات
ڈی سی ریورس کنکشن (DC-) کا استعمال کریں ، یعنی ، ویلڈنگ کے تار مثبت الیکٹروڈ سے منسلک ہے۔
تار قطر کے مطابق ویلڈنگ کرنٹ اور تار کو کھانا کھلانے کی رفتار کو ایڈجسٹ کریں۔ مثال کے طور پر ، φ1.2 ملی میٹر ویلڈنگ تار کے لئے ، ویلڈنگ کرنٹ 160-200 a ہے۔
تار خشک توسیع کی لمبائی 15-25 ملی میٹر پر کنٹرول کی جاتی ہے۔
2. ویلڈنگ آپریشن اقدامات
- آرک اگنیشن
آرک کو شروع کرنے کے لئے ویلڈنگ مشین کا استعمال کریں ، اور اس بات کو یقینی بنانے کے بعد ویلڈنگ شروع کریں کہ آرک مستحکم ہے۔
- ویلڈنگ کے عمل کو کنٹرول
مختصر آرک آپریشن کو برقرار رکھیں ، اور آرک کی لمبائی 1-3 ملی میٹر پر کنٹرول کی جاتی ہے۔
ویلڈنگ کی رفتار اعتدال پسند ہونی چاہئے ، بہت تیز یا بہت سست سے گریز کریں۔ بہت تیز رفتار کے نتیجے میں فیوژن کی کمی ہوسکتی ہے ، بہت سست حد سے زیادہ گرمی کا سبب بن سکتا ہے۔
ویلڈنگ بندوق اور ورک پیس کے درمیان زاویہ 15-20 ڈگری پر رکھیں۔
- ملٹی لیئر ویلڈنگ
اگر ملٹی لیئر ویلڈنگ کی ضرورت ہو تو ، تہوں کے مابین درجہ حرارت کو کنٹرول کرنے پر توجہ دیں 150 ڈگری سے زیادہ نہ ہوں۔
ویلڈنگ کے لئے ویلڈنگ کے تار کا استعمال کیسے کریں
اگرچہ ER309LMO بنیادی طور پر TIG یا MIG ویلڈنگ کے لئے استعمال ہوتا ہے ، لیکن یہ کچھ شرائط کے تحت ویلڈنگ کے لئے بھی استعمال کیا جاسکتا ہے۔
1. ویلڈنگ سے پہلے تیاری
- ویلڈمنٹ کو صاف کریں: ویلڈنگ کی سطح کو ویلڈنگ کے دوران چھیدوں یا دراڑوں کو روکنے کے لئے زنگ ، تیل اور نمی جیسی نجاستوں سے اچھی طرح صاف ہونا چاہئے۔
- مناسب بہاؤ کا انتخاب کریں: چونکہ ER309LMO ویلڈنگ بنیادی طور پر TIG یا MIG ویلڈنگ کے لئے استعمال ہوتی ہے ، اگر یہ آری ویلڈنگ کے لئے استعمال ہوتا ہے تو ، مماثل سٹینلیس سٹیل کا خصوصی بہاؤ منتخب کرنا ضروری ہے۔
- آلات کا معائنہ: اس بات کو یقینی بنائیں کہ ویلڈنگ کا سامان ، تار کھانا کھلانے کا نظام ، اور بہاؤ کی ترسیل کا نظام اچھی حالت میں ہے۔
2. ویلڈنگ پیرامیٹر کی ترتیب
- ویلڈنگ کرنٹ: تار قطر کے مطابق مناسب موجودہ رینج کا انتخاب کریں۔ مثال کے طور پر ، .61.6 ملی میٹر ویلڈنگ تار کے لئے ، ویلڈنگ کرنٹ کو 130-160 a پر سیٹ کیا جاسکتا ہے۔
- ویلڈنگ وولٹیج: عام طور پر 20-25 v پر سیٹ کریں ، اور مخصوص پیرامیٹرز کو تار قطر اور ویلڈنگ کی پوزیشن کے مطابق ایڈجسٹ کرنے کی ضرورت ہے۔
- ویلڈنگ کی رفتار: ویلڈ کے معیار اور دخول کو یقینی بنانے کے لئے اسے 80-150 ملی میٹر\/منٹ پر کنٹرول کرنے کی سفارش کی جاتی ہے۔
- بہاؤ بہاؤ: اس بات کو یقینی بنائیں کہ ہوا آلودگی سے بچنے کے لئے بہاؤ آرک کا احاطہ کرتا ہے۔
3. ویلڈنگ آپریشن
- آرک اگنیشن: تار کو ویلڈنگ کے نقطہ آغاز پر سیدھ کریں اور قوس کو بھڑکائیں۔ ایک مستحکم قوس کی لمبائی کو برقرار رکھیں ، عام طور پر 1-3 ملی میٹر۔
- ویلڈنگ کا عمل:
weld ویلڈنگ گن اور ویلڈمنٹ (تقریبا 15 ڈگری -30 ڈگری) کے مابین زاویہ کو برقرار رکھیں تاکہ یہ یقینی بنایا جاسکے کہ ویلڈنگ کا پول واضح طور پر نظر آتا ہے۔
wel زیادہ گرمی یا غیر منحصر ویلڈز سے بچنے کے لئے ویلڈنگ بندوق کو یکساں طور پر منتقل کریں۔
→ اس بات کو یقینی بنائیں کہ ہوا کی آلودگی کو روکنے کے لئے بہاؤ یکساں طور پر پگھلے ہوئے تالاب کا احاطہ کرتا ہے۔
- آرک بندش: ویلڈنگ کے اختتام پر ، آہستہ آہستہ موجودہ کو کم کریں یا آرک کریٹر کے نقائص سے بچنے کے لئے آرک کرٹر بھرنے والے فنکشن کا استعمال کریں۔
4. احتیاطی تدابیر
- انٹرلیئر درجہ حرارت کنٹرول: انٹرلیئر درجہ حرارت کو 150 ڈگری سے نیچے کنٹرول کیا جانا چاہئے۔
- حفاظتی اقدامات: ویلڈنگ کے دوران ، اس بات کو یقینی بنائیں کہ فلوکس پگھلے ہوئے تالاب کا احاطہ کرتا ہے تاکہ ہوا میں آکسیجن اور نائٹروجن کو پگھلا ہوا تالاب کو آلودہ کرنے سے روکا جاسکے۔
- ویلڈنگ کی پوزیشن: ER309LMO ویلڈنگ تار ہر پوزیشن ویلڈنگ کے لئے موزوں ہے۔
- بہاؤ کا انتخاب: اگر آری ویلڈنگ کے لئے استعمال کیا جاتا ہے تو ، ایک سٹینلیس سٹیل کا خصوصی بہاؤ مماثل ER309LMO کا انتخاب کرنا ضروری ہے۔
آرڈر کیسے کریں
| قسم | ER309LMO | ER309LMO | ER309LMO |
| مواد | 22 ٪ CR -13 ٪ NI -3 ٪ MO الٹرا لو کاربن آسٹینیٹک سٹینلیس سٹیل | 22 ٪ CR -13 ٪ NI -3 ٪ MO الٹرا لو کاربن آسٹینیٹک سٹینلیس سٹیل | 22 ٪ CR -13 ٪ NI -3 ٪ MO الٹرا لو کاربن آسٹینیٹک سٹینلیس سٹیل |
| ویلڈنگ | ٹیگ | mig | دیکھا |
| سائز | 2 ملی میٹر ، 1.6 ملی میٹر ، 2.4 ملی میٹر ، 3.2 ملی میٹر | 2 ملی میٹر ، 1.6 ملی میٹر ، 2.4 ملی میٹر ، 3.2 ملی میٹر | 2 ملی میٹر ، 1.6 ملی میٹر ، 2.4 ملی میٹر ، 3.2 ملی میٹر |
| ٹوریلینس | (-0. 04\/-0. 01) ملی میٹر | (-0. 04\/-0. 01) ملی میٹر | (-0. 04\/-0. 01) ملی میٹر (-0. 04\/-0. 01) ملی میٹر |
| پروسیسنگ | سیدھے ویلڈنگ تار+کوئڈ ویلڈنگ تار | سیدھے ویلڈنگ تار+کوئڈ ویلڈنگ تار | سیدھے ویلڈنگ تار+کوئڈ ویلڈنگ تار |
| پیکنگ | 15 کلوگرام\/ڈھول ، پلاسٹک یا واٹر پروف پیپر پیکیجنگ ، لکڑی کے پیلیٹ شپنگ | 15 کلوگرام\/ڈھول ، پلاسٹک یا واٹر پروف پیپر پیکیجنگ ، لکڑی کے پیلیٹ شپنگ | 15 کلوگرام\/ڈھول ، پلاسٹک یا واٹر پروف پیپر پیکیجنگ ، لکڑی کے پیلیٹ شپنگ |
| M.O.Q | 1 ٹن | 1 ٹن | 1 ٹن |


ڈاؤن لوڈ، اتارنا ٹیگ: ER309LMO ویلڈنگ وائر ، چین ، مینوفیکچررز ، سپلائرز ، فیکٹری ، کمپنی ، تھوک ، ڈسکاؤنٹ ، خرید ، کم قیمت ، اعلی معیار ، مصنوعات
کا ایک جوڑا
سٹینلیس ویلڈنگ تارشاید آپ یہ بھی پسند کریں


انکوائری بھیجنے